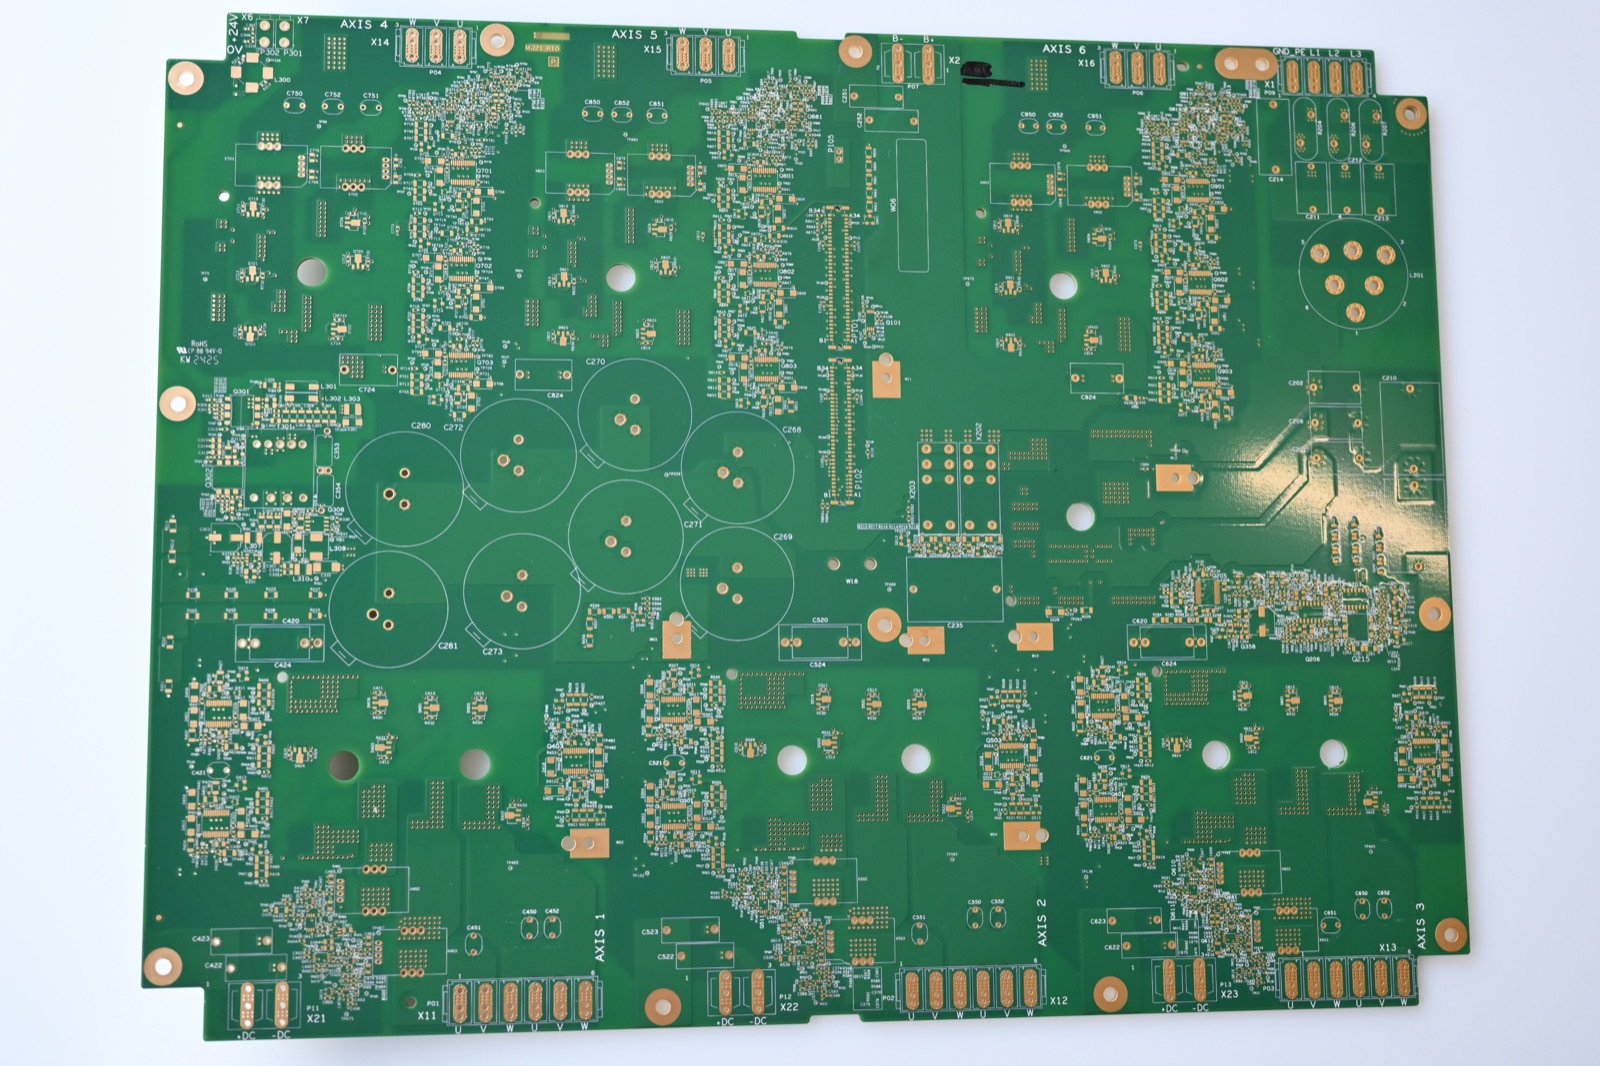
Statistische Prozesskontrolle und CpK-Bewertung am Beispiel einer Pressfit-Bohrung. Autor: Abbas Ashkan | LEXINGTON®
Präzision lässt sich messen. Prozessfähigkeit lässt sich nachweisen.
Mit zunehmender Leistungsfähigkeit und Komplexität elektronischer Systeme steigen die Anforderungen an moderne Leiterplatten. Besonders in der Industrieelektronik, Leistungselektronik, Medizintechnik und E-Mobilität sind Präzision, Prozessstabilität und reproduzierbare Fertigungsqualität entscheidende Faktoren.
Die Einhaltung technischer Toleranzen ist dabei nur ein Teil der Qualitätsbewertung. Ebenso wichtig ist die Frage, ob ein Fertigungsprozess in der Lage ist, diese Anforderungen dauerhaft und zuverlässig zu erfüllen.
Bei LEXINGTON® bilden statistische Prozesskontrolle (SPC) sowie Lean- und Six-Sigma-Prinzipien die Grundlage einer datenbasierten Betrachtung der Fertigungsqualität.
Cp und CpK: Prozessfähigkeit objektiv bewerten
Die statistischen Kennzahlen Cp und CpK ermöglichen eine differenzierte Bewertung von Fertigungsprozessen.
Cp beschreibt die potenzielle Prozessfähigkeit anhand der Streuung der Messwerte im Verhältnis zum zulässigen Toleranzbereich.
CpK berücksichtigt zusätzlich die Lage des Prozessmittelwerts innerhalb der festgelegten Spezifikationsgrenzen.
Ein hoher Cp-Wert allein reicht daher nicht aus, wenn sich der Prozessmittelwert deutlich in Richtung einer Toleranzgrenze verschiebt.
Erst die gemeinsame Betrachtung beider Kennzahlen liefert wichtige Informationen über die Prozessstreuung und die verfügbare Prozessreserve.
Praxisbeispiel: Statistische Bewertung einer Pressfit-Bohrung
Wie sich Prozessfähigkeit anhand realer Fertigungsdaten bewerten lässt, zeigt eine Untersuchung von LEXINGTON®.
Analysiert wurde eine Pressfit-Bohrung mit einem Nennmaß von 0,600 mm und einer Toleranz von ±0,050 mm.
Die statistische Auswertung basiert auf 125 Messwerten.
- Nennmaß: 0,600 mm
- Toleranz: ±0,050 mm
- Anzahl Messwerte: 125
- Mittelwert: 0,605216 mm
- Standardabweichung: 0,008245 mm
- Cp: 2,02
- CpK: 1,81
- Definierter CpK-Zielwert: ≥ 1,67
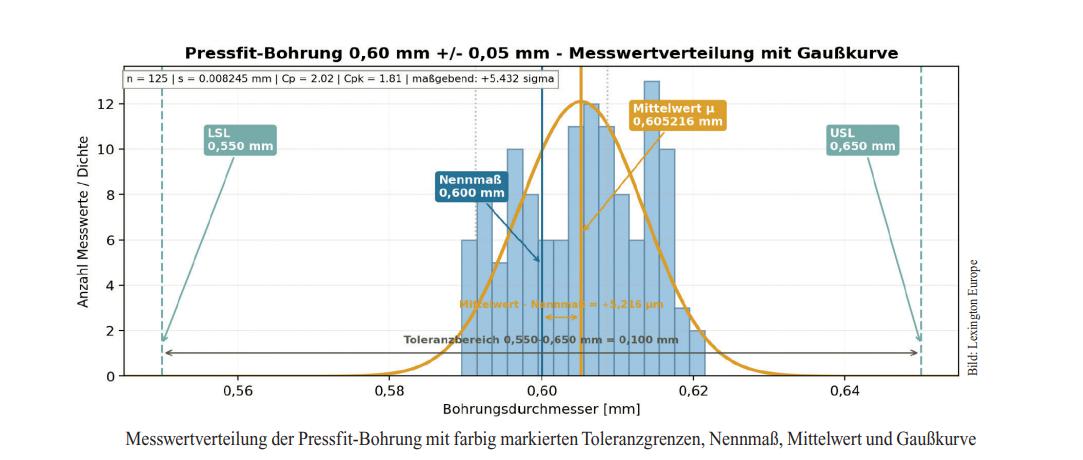
Mit einem CpK-Wert von 1,81 wird der definierte Zielwert von mindestens 1,67 erreicht und übertroffen.
Gleichzeitig zeigt die Differenz zwischen Cp und CpK, dass der Prozessmittelwert leicht oberhalb des Nennmaßes und damit näher an der oberen Spezifikationsgrenze liegt.
Die statistische Auswertung liefert somit nicht nur eine Aussage über die Prozessfähigkeit, sondern auch wertvolle Informationen für die weitere Prozessüberwachung.
Qualität entsteht im Prozess
Die Bewertung einzelner Messwerte ist wichtig. Für eine dauerhaft zuverlässige Serienfertigung ist jedoch die kontinuierliche Überwachung relevanter Prozessparameter entscheidend.
Werkzeugzustand, Materialeigenschaften, Bohrprozesse und weitere Fertigungseinflüsse können Veränderungen der Prozessstreuung oder der Mittelwertlage verursachen.
Statistische Prozesskontrolle ermöglicht es, solche Entwicklungen frühzeitig zu erkennen und geeignete Maßnahmen einzuleiten.
Für LEXINGTON® ist dieser Ansatz ein wesentlicher Bestandteil der Lean- und Six-Sigma-Philosophie.
Unser Anspruch ist es, Qualität nicht ausschließlich am fertigen Produkt zu prüfen, sondern bereits durch stabile und nachvollziehbare Fertigungsprozesse abzusichern.
Fachveröffentlichung im PLUS-Magazin
Abbas Ashkan hat die statistische Bewertung dieser Pressfit-Bohrung in seinem Fachartikel „Prozessfähigkeit als Maßstab für Leiterplattenqualität“ ausführlich dargestellt.
Der Beitrag erschien in der Fachzeitschrift PLUS 9/2026 des Leuze Verlags.
LEXINGTON® – Präzision. Leidenschaft. Zuverlässigkeit.